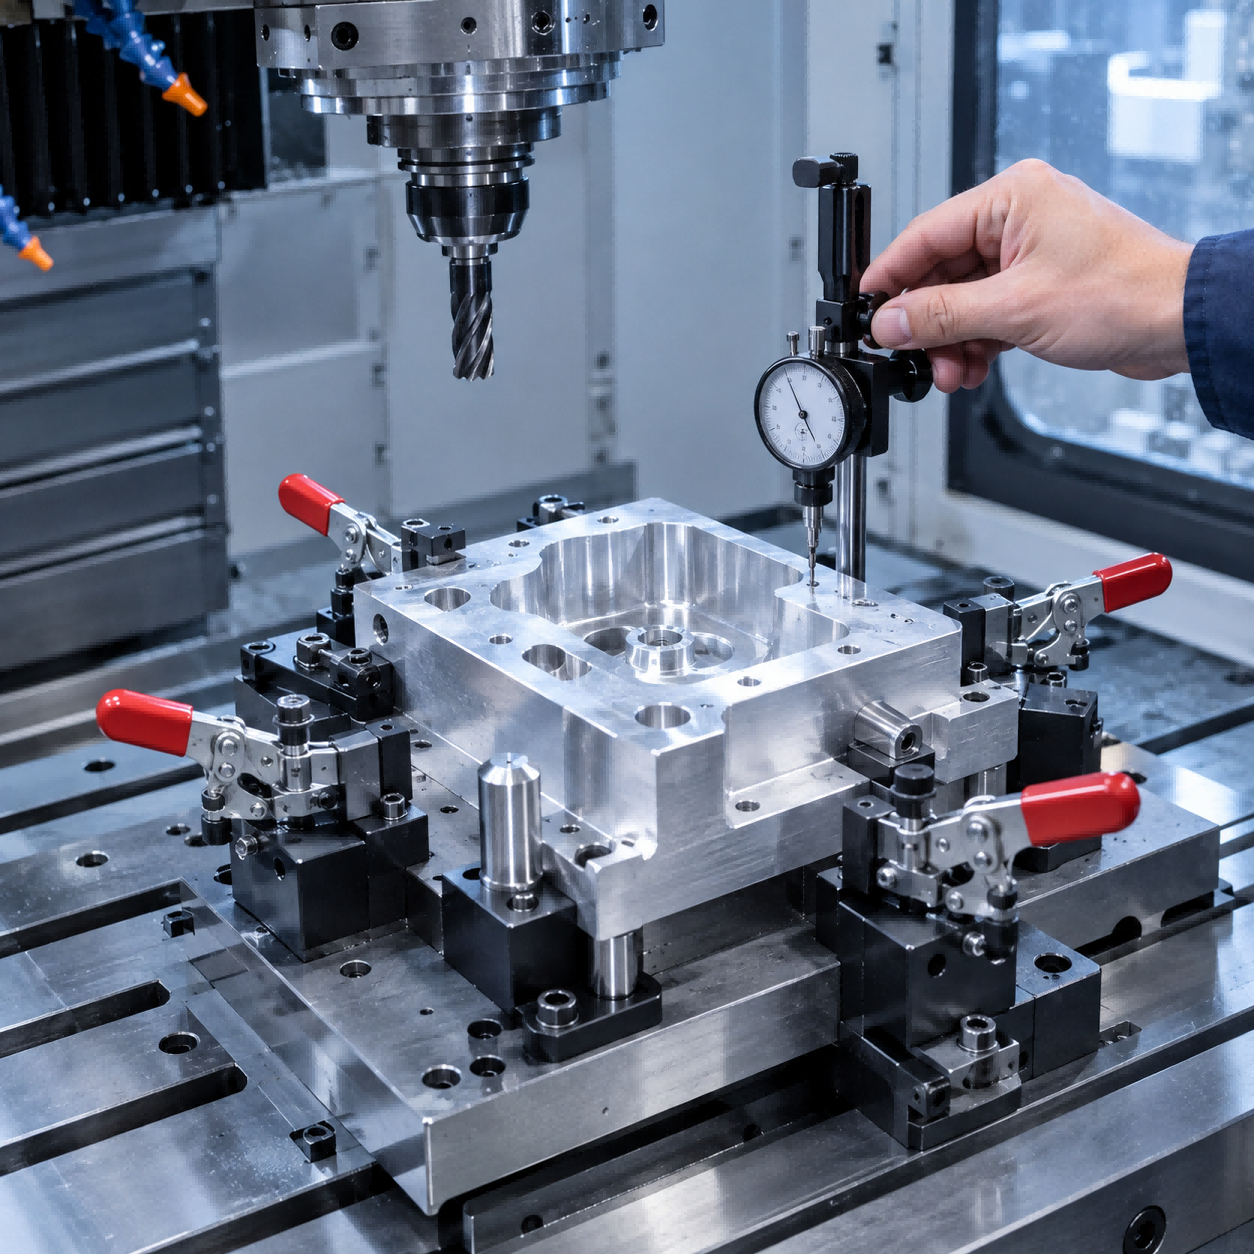
Черновая и чистовая обработка при обработке с ЧПУ
Черновая и чистовая обработка при обработке с ЧПУ
Черновая обработка удаляет сыпучий материал и создает форму, близкую к чистой; чистовая обработка удаляет контролируемый окончательный припуск для достижения заданных размеров, геометрии и обработанной поверхности. Эти два этапа имеют разные цели, инструменты и условия резания. Надежный процесс планирует их вместе, чтобы на этапе черновой обработки не оставалось тепла, искажений, вибраций или неровностей заготовки, которые не может исправить чистовой проход.
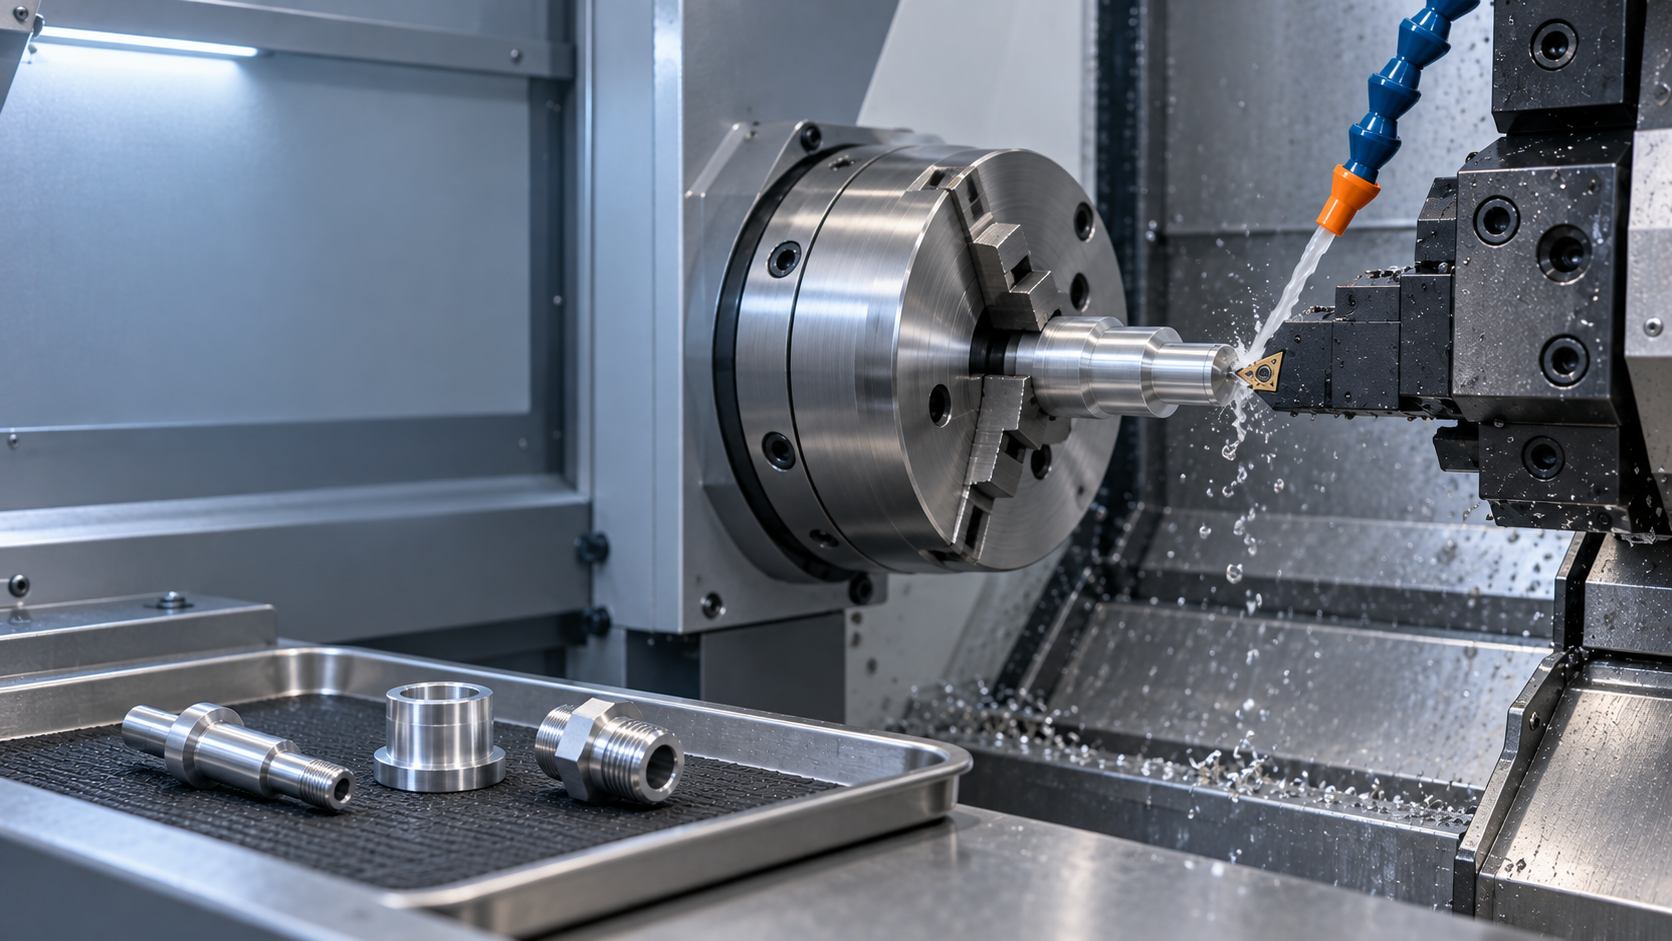
Эти термины описывают этапы обработки, а не отдельные методы производства. Фрезерование и токарная обработка могут включать черновую, получистовую и чистовую обработку. Требуемый маршрут зависит от материала, жесткости детали, состояния запаса, допуска, требований к поверхности, термической обработки и объема производства.
Что такое черновая обработка с ЧПУ? #
Черновая обработка — это этап, требующий большого съема материала. Он формирует крупные карманы, профили, отверстия, уступы и диаметры, оставляя материал для последующих проходов. Производительность имеет значение, но процесс должен оставаться стабильным. Траектория черновой обработки, вызывающая поломку инструмента, перемещение заготовки или сильную термическую деформацию, не снижает общую стоимость.
При фрезеровании черновая обработка может использовать адаптивную очистку, траектории постоянного зацепления, очистку карманов или остаточную обработку. Прочная фреза, эффективный отвод стружки и достаточная жесткость станка имеют решающее значение. Зубчатые концевые фрезы для черновой обработки делят стружку на более короткие сегменты, что облегчает эвакуацию из глубоких карманов. Выбор инструмента по-прежнему зависит от материала и геометрии.
При токарной обработке черновая обработка уменьшает заготовку прутка, поковки или отливки до конечного профиля. Пластина для черновой обработки и стружколом должны выдерживать выбранную подачу, глубину резания и условия прерывания. Длинные валы и тонкие кольца могут потребовать меньшего усилия, даже если машина имеет доступную мощность.
Что такое чистовая обработка с ЧПУ? #
Финишная обработка определяет окончательный размер, геометрические соотношения и состояние обработанной поверхности. Инструмент для чистовой обработки обычно удаляет меньше материала, чем инструмент для черновой обработки, но легкий рез не является автоматически точным. Если зацепление слишком мало для режущей кромки, инструмент может тереться, выделять тепло или повторять ошибки на шероховатой поверхности.
Для чистового прохода необходим предсказуемый припуск, острая и подходящая режущая кромка, контролируемое биение, стабильное удержание заготовки и проверенное смещение. Критические размеры измеряются после отделки в определенных условиях. Обработка поверхности, такая как анодирование, гальваническое покрытие, полировка или дробеструйная обработка, является более поздним процессом, и его не следует путать с чистовой обработкой на станке с ЧПУ.
Черновая и чистовая обработка с ЧПУ: ключевые различия
| Фактор процесса | Черновая обработка | Отделка |
|---|---|---|
| Основная цель | Эффективно удаляйте запасы | Достижение окончательного размера, геометрии и требований к поверхности. |
| Оставшийся материал | Контролируемое пособие по отпускам | Удаляет окончательный припуск |
| Сокращение вовлеченности | Обычно тяжелее, в стабильных пределах | В целом легче и стабильнее |
| Состояние инструмента | Приоритет отдается прочности кромки и контролю стружки | Отдает приоритет предсказуемой кромке, биению и формированию поверхности. |
| Траектория инструмента | Стабильное зацепление и эвакуация стружки | Плавное движение и постоянный контакт |
| Термический эффект | Может привести к значительному нагреву | Необходимо учитывать температуру детали и машины. |
| Инспекция | Подтверждает наличие остатков на складе и отсутствие повреждений процесса | Подтверждает размеры чертежа и требования к поверхности. |
| Основной риск отказа | Вибрация, перегрузка инструмента, перемещение заготовки, неравномерный припуск | Ошибка размера, конусность, волнистость, потертости или плохая отделка. |
Это тенденции, а не правила с фиксированными параметрами. Гибкая деталь может нуждаться в консервативной черновой обработке. Жесткая деталь с широкой торцевой поверхностью может потребовать достаточного зацепления фрезы во избежание трения.
Практичный маршрут от черновой до чистовой обработки #
1. Просмотрите чертеж и материал.
Определите функциональные исходные данные, критические размеры, геометрические допуски, обозначения шероховатости поверхности, тонкие сечения и постмеханическую обработку. Подтвердите, является ли заготовка стержнем, пластиной, отливкой, поковкой или предварительно обработанным компонентом. Изменение припуска влияет на первую черновую обработку и припуск, необходимый для очистки.
2. Установите стабильные исходные данные
Обработайте или проверьте поверхности, необходимые для выполнения последующих операций. Конечным элементом невозможно надежно управлять из-за непоследовательного необработанного края. Соответствующие размеры должны оставаться в одном наборе, когда это практически возможно, особенно когда биение, положение или перпендикулярность имеют решающее значение.
3. Удалите сыпучий материал
Используйте путь, который контролирует зацепление инструмента и направляет силы резания в поддерживаемые области. Обеспечьте эвакуацию стружки, чтобы удаленная стружка не разрезалась снова. Контролируйте нагрузку шпинделя, звук, вибрацию, форму стружки и износ инструмента во время начальной обработки.
4. Оставьте контролируемый припуск
В ходе черновой обработки на каждой поверхности, требующей чистовой обработки, должен оставаться сплошной материал. Неравномерный припуск изменяет силу резания во время чистового прохода и может оттолкнуть гибкую стенку от инструмента. Это также изменяет подвод тепла и отклонение инструмента.
Не существует универсального допуска, подходящего для каждого компонента. Это зависит от размера детали, материала, погрешности черновой обработки, диаметра инструмента, жесткости, термообработки, требуемого допуска и процесса чистовой обработки. Поставщик должен указать допуск, используемый для критических характеристик, если этого требует утверждение процесса.
5. Полуфабрикаты, когда это необходимо
Получистовая обработка создает более однородную геометрию перед финальным проходом. Это полезно для глубоких карманов, длинных стенок, сложных поверхностей, закаленных деталей и элементов, где черновая обработка оставляет переменный припуск. Он также может выявить движение после удаления тяжелого материала до того, как будут вырезаны окончательные размеры.
6. Стабилизация и проверка
Удалите стружку, проверьте крепление, осмотрите остатки и оцените тепловое состояние. Большим или сильно обработанным деталям может потребоваться время, чтобы достичь стабильной температуры. Тонкие или чувствительные к нагрузкам детали могут нуждаться в разжиме, перемещении или промежуточном осмотре для выявления деформации.
7. Завершите критически важные функции
Используйте подходящий инструмент и плавную траекторию. Контролируйте вход, выход, угловое движение и вылет инструмента. Измерьте первый готовый компонент и отрегулируйте смещение износа только после подтверждения того, что метод измерения и температура подходят.
Фрезерование: траектория и выбор инструмента #
Эффективное черновое фрезерование направлено на обеспечение предсказуемости зацепления фрезы. Внезапный вход на всю ширину, узкие внутренние углы и застрявшая стружка могут привести к перегрузке инструмента. Современные траектории постоянного зацепления могут уменьшить вариации зацепления, но они по-прежнему требуют правильных настроек подачи, скорости, шага вниз, шага и ускорения машины.
Оставшаяся обработка удаляет припуск, которого не может достичь более крупный черновой станок. Это предотвращает неожиданное столкновение небольшого чистового инструмента с тяжелым угловым материалом. Для стен и карманов могут быть полезны отдельные пути чистовой обработки пола и стен, поскольку отклонение инструмента и желаемое направление поверхности различаются.
Траектории чистовой обработки должны избегать следов задержек и резких изменений направления на функциональных поверхностях. Биение фрезы имеет значение, поскольку одна канавка может выдерживать большую нагрузку и создавать повторяющийся рисунок. Состояние державки инструмента, длина выступа и интерфейс шпинделя влияют на результат наряду с самой фрезой.
Токарная обработка: контроль черновой и чистовой обработки #
При черновом точении геометрия пластины и стружколом должны соответствовать подаче и глубине резания. Стружка должна сломаться и покинуть зону резания, не наматываясь на деталь. Неопорная длина заготовки, вылет расточной оправки и давление патрона могут ограничивать допустимую нагрузку.
При чистовой токарной обработке используется контролируемый припуск и радиус вершины инструмента для получения окончательных диаметров и профилей. Подача на оборот влияет на теоретические отметки подачи, но фактическая обработка также зависит от вибрации, наростов на кромке, материала, износа пластины и выравнивания. Очень маленькая глубина резания может оказаться неудачной, если она ниже эффективной режущей способности кромки.
Посадки подшипников, диаметры уплотнений и соответствующие заплечики следует планировать как группу. Исправление одного смещения износа может изменить несколько характеристик, создаваемых одним и тем же инструментом.
Тепло, напряжение и деформация детали #
Черновая обработка изменяет баланс остаточных напряжений в прутках, пластинах, отливках и поковках. Удаление больших объемов с одной стороны может привести к смещению, особенно в тонких рамах и пластинах. Нагрев при резке приводит к временному расширению, которое может скрыть смещение размеров.
Возможные меры контроля включают сбалансированное удаление материала, чередование сторон, временные ребра, дополнительную поддержку, промежуточную операцию по снятию напряжения, если это указано, и оставление достаточного количества однородного материала для коррекции. Критические размеры следует проверять после того, как деталь будет разжата, поскольку сила крепления может повлиять на форму.
Термическая обработка между черновой и чистовой обработкой требует преднамеренного припуска, поскольку деталь может окалинаться или деформироваться. В технологическом чертеже и заказе на поставку должны быть указаны условия термообработки, при которых применяются окончательные размеры.
Как следует выбирать параметры #
Не копируйте одну таблицу скорости, подачи или припусков во все задания. Выбор параметров начинается с данных производителя режущего инструмента о конкретном инструменте, марке, диаметре, группе материалов и режиме работы. Затем отрегулируйте радиальное и осевое зацепление, вылет инструмента, мощность станка, крепление заготовки, СОЖ, жесткость детали и наблюдаемый износ инструмента.
При черновой обработке следите за стабильностью удаления материала, образованием стружки, нагрузкой на шпиндель и сроком службы инструмента. При чистовой обработке следите за изменением размера, текстурой поверхности, образованием заусенцев и состоянием кромки. Записывайте утвержденные параметры и срок службы инструмента для повторных заказов, а не восстанавливайте процесс по памяти.
Распространенные дефекты и корректирующие действия #
| Дефект | Вероятная причина процесса | Корректирующие действия |
|---|---|---|
| Чистовой проход оставляет следы черновой обработки | Недостаточное или неравномерное пособие | Повысьте точность черновой обработки или добавьте получистовую обработку. |
| Болтовня на готовой стене | Чрезмерный свес, слабая стена, неустойчивая траектория | Опорная деталь, сокращение инструмента, изменение траектории и взаимодействия |
| Изменение размеров после охлаждения | Деталь обработана в термически расширенном состоянии | Стабилизируйте температуру и проверьте время измерения. |
| Конусность на диаметре точения | Отклонение заготовки или инструмента | Улучшите поддержку и уменьшите завершающую силу. |
| След задержки на поверхности | Инструмент остановился или изменил направление при контакте | Используйте непрерывное движение и контролируемый ввод/вывод. |
| Заусенцы увеличиваются после отделки | Изношенный край или неподходящее направление выхода | Замените инструмент и пересмотрите план выхода или удаления заусенцев. |
| Инструмент для отделки ломается в углу | Неудаленный остаток материала | Добавьте остальную черновую или получистовую обработку |
Руководство по проектированию и покупке #
Применяйте жесткие допуски и обозначения поверхностей только к функциональным элементам. Требование, предъявляемое к каждой поверхности, может привести к необходимости проведения ненужных отделочных работ и проверок. Четко укажите взаимосвязи исходных данных, чтобы поставщик мог сохранить связанные функции в одной и той же настройке.
Для обрабатываемых материалов укажите точную марку и состояние. Состояние материала влияет на выбор инструмента, реакцию резания и возможные деформации. Определите поверхности, на которые нанесено покрытие или гальваническое покрытие, и укажите, применимы ли окончательные размеры до или после обработки.
При рассмотрении возможностей обработки на станках с ЧПУ попросите поставщика объяснить:
- последовательность черновой, получистовой и чистовой обработки;
- как контролируется припуск на чистовую обработку критически важных деталей;
- используются ли при черновой и чистовой обработке отдельные инструменты;
- как контролируются перегрев и деформация крепежа;
- какие размеры проверяются при первом изделии;
- как контролируется износ инструмента во время партии;
- как измененные чертежи меняют установленный процесс.
Что отправить для предложения #
Предоставьте модель STEP и контролируемый чертеж в формате PDF, марку и состояние материала, количество, критические допуски, требования к поверхности, термообработку, покрытие, документы проверки и место доставки. Отметьте уплотняющие поверхности, посадки подшипников и базовые элементы. Если существующий процесс не удался, предоставьте данные измерений и фотографии вместо того, чтобы просить только «лучшую отделку».
Отправьте эти файлы, чтобы запросить проверку производства нестандартных деталей, изготовленных на станках с ЧПУ . Затем поставщик может спланировать черновую и чистовую обработку с учетом фактических функциональных требований.
Черновая и чистовая обработка ЧПУ: часто задаваемые вопросы #
Может ли один инструмент выполнять и черновую, и чистовую обработку?
Да, для некоторых простых, жестких деталей и коротких тиражей. Отдельные инструменты часто полезны, когда износ при черновой обработке делает окончательный размер или состояние поверхности менее предсказуемым.
Всегда ли отделка получается очень легкой?
Нет. Разрез должен быть достаточно маленьким, чтобы его можно было контролировать, но достаточно большим, чтобы край разрезался чисто. Геометрия инструмента, материал и стабильность станка определяют рабочий диапазон.
Зачем нужна получистовая обработка?
Он создает равномерный припуск, устраняет ошибки черновой обработки и выявляет искажения перед финальным проходом. Сложные поверхности, глубокие карманы и характеристики жестких допусков приносят наибольшую выгоду.
Какой припуск должен оставить на черновую обработку?
Универсальной ценности не существует. Основывайте его на размере элемента, вариациях черновой обработки, материале, жесткости, термообработке, чистовом инструменте и окончательном допуске.
Устраняет ли чистовая обработка все черновые искажения?
Не обязательно. Чистовая обработка может исправить оставшуюся геометрию только в пределах припуска и стабильности детали. Движение напряжения или деформация зажима могут остаться после отпускания.
Является ли обработка обработанной поверхности такой же, как анодирование или полировка?
Нет. Финишная обработка создает геометрию и текстуру, созданную инструментом. Анодирование, полировка, гальваническое покрытие и пескоструйная очистка — это отдельные последующие процессы.
Что следует проверять между черновой и чистовой обработкой?
Проверьте оставшийся материал, состояние базовой детали, посадку приспособления, наличие повреждений инструмента и наличие серьезных деформаций. Для критически важных работ проверьте репрезентативные размеры перед выполнением окончательного прохода.
Заключение #
Черновую и чистовую обработку следует рассматривать как один процесс. При черновой обработке необходимо удалить припуск, не повреждая деталь и не оставляя непредсказуемого припуска. Для окончательной обработки необходимо использовать стабильные инструменты, температуру, фиксацию и проверку, чтобы преобразовать этот припуск в требования чертежа. Покупателям следует оценивать весь маршрут, а не судить о поставщике по одному указанному допуску или поверхностному значению.
Токарная обработка с ЧПУ: как работает процесс, общие операции и советы по проектированию
Процесс токарной обработки с ЧПУ: от необработанного прутка до готовой детали
Связанная статья