Процесс токарной обработки с ЧПУ: от необработанного прутка до готовой детали
Процесс токарной обработки с ЧПУ: от необработанного прутка до готовой детали
Токарная обработка с ЧПУ — это субтрактивный производственный процесс, при котором заготовка вращается, в то время как режущий инструмент удаляет материал с ее внешнего или внутреннего диаметра. Обычно это первый процесс, который следует учитывать для валов, штифтов, втулок, гильз, резьбовых соединений, роликов и других деталей, основные элементы которых имеют общую центральную ось. Надежный план токарной обработки объединяет просмотр чертежей, обработку деталей, оснастку, черновую обработку, чистовую обработку, удаление заусенцев и проверку в одну контролируемую последовательность.
Что такое токарная обработка с ЧПУ? #
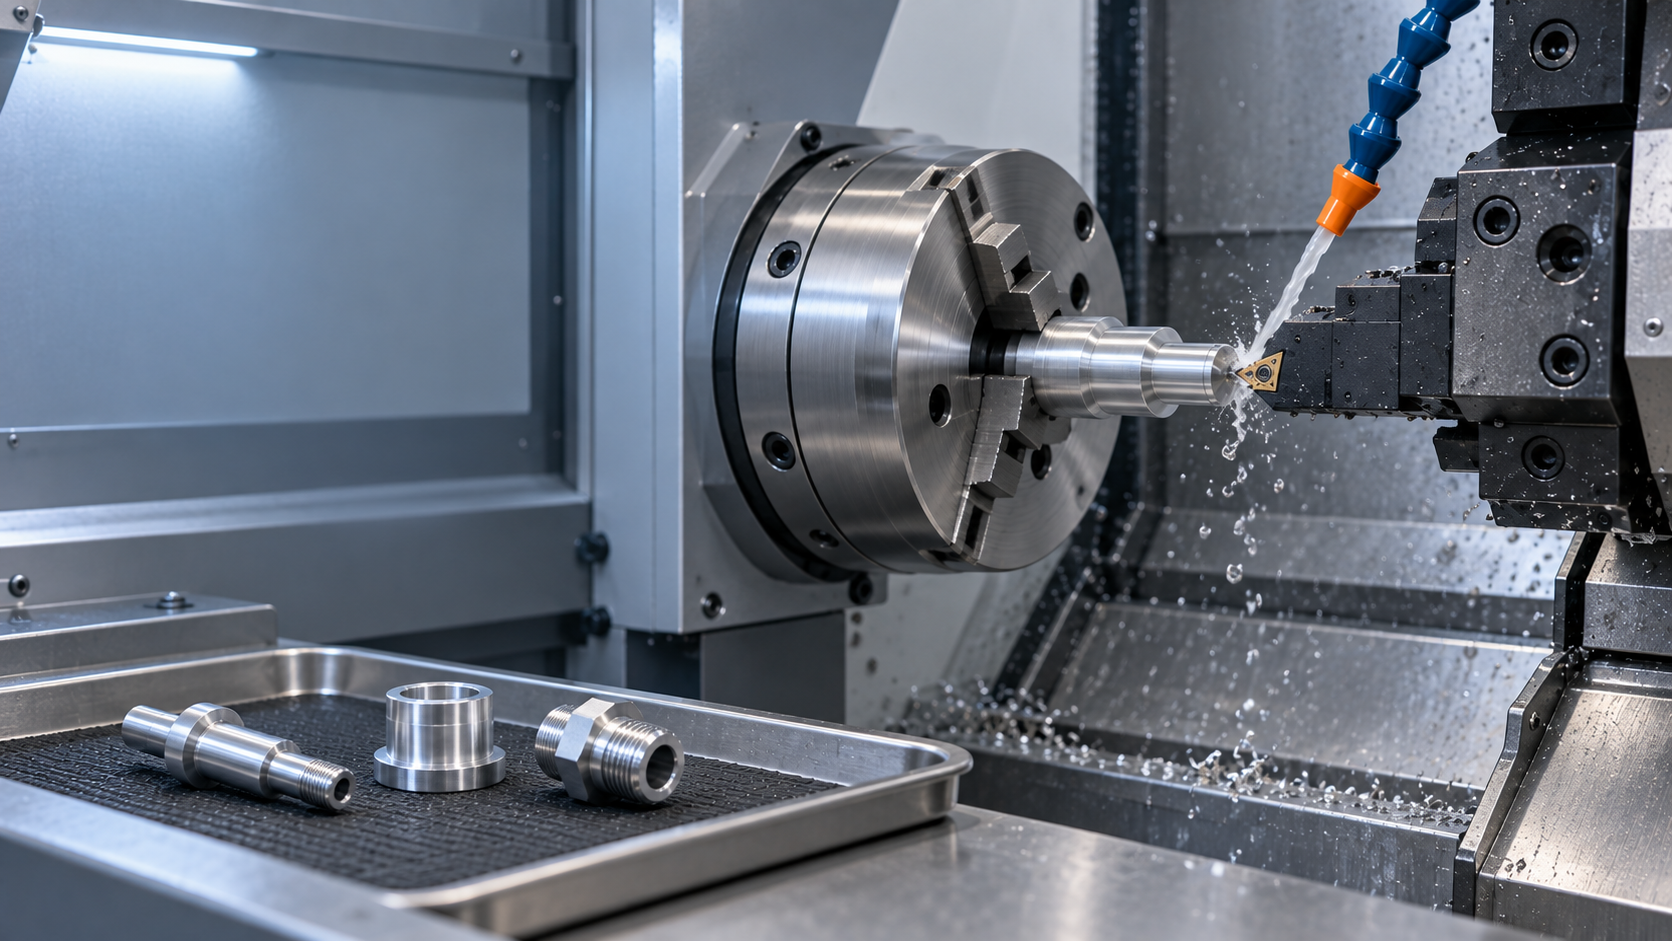
Токарный станок с ЧПУ удерживает круглую заготовку в патроне или цанге и вращает ее на шпинделе. Режущие инструменты, установленные на револьверной головке, перемещаются в основном по оси X, которая контролирует диаметр, и оси Z, которая контролирует длину. Инструмент следует запрограммированным координатам для создания граней, ступенек, конусов, канавок, отверстий и резьбы.
Это движение отличает токарную обработку от фрезерования. При точении заготовка вращается, и резку обычно выполняет одноточечный инструмент. При фрезеровании фреза вращается вокруг неподвижной или индексированной заготовки. Токарная обработка обычно эффективна, когда большая часть геометрии вращательно-симметрична. Фрезерование обычно больше подходит для призматических деталей с широкими плоскими гранями, карманами и элементами, распределенными по нескольким сторонам.
Токарные центры могут добавлять приводной инструмент, управляемые поворотные оси или субшпиндель для поперечных отверстий, лысок и обработки второй стороны. Подтвердите конфигурацию машины во время предложения, поскольку она влияет на доступ, количество установок и цену.
Какие детали подходят для токарной обработки с ЧПУ? #
Лучшие кандидаты на повороты имеют четкую ось вращения. Общие примеры включают в себя:
- валы с несколькими наружными диаметрами;
- втулки с контролируемым внутренним и наружным диаметром;
- штифты, проставки и втулки;
- гидравлическая или пневматическая арматура;
- резьбовые соединители и крепежи;
- компоненты клапанов;
- ролики и гнезда подшипников;
- круглые корпуса и крышки.
Деталь может включать в себя лыски, радиальные отверстия и пазы, если доступен приводной инструмент или вторичное фрезерование. Токарная обработка становится неэффективной, когда в конструкции преобладают прямоугольная геометрия, большие внеосевые карманы или разнонаправленный доступ.
Полный процесс токарной обработки с ЧПУ #
1. Просмотрите модель и чертеж САПР.
Просмотрите новейшую 3D-модель и контролируемые 2D-чертежи с указанием размеров, базовых данных, допусков, резьбы, требований к отделке, доступа к инструменту и второстепенных операций.
Важные вопросы включают в себя:
- Какой диаметр устанавливает первичную точку отсчета?
- Какие функции требуют контроля концентричности или биения?
- Доступны ли внутренние канавки или глубокие отверстия?
- Отличаются ли на чертеже критические размеры от справочных размеров?
- Полны ли стандарты резьбы, классы и требования к контролю?
- Являются ли острые края функционально необходимыми?
Решение этих проблем перед программированием предотвращает различные интерпретации во время обработки и контроля.
2. Выберите сырье.
Можно использовать круглый пруток, трубу, поковки и предварительно обработанные заготовки. Запас должен покрывать готовый конверт и припуск на очистку. Труба уменьшает съем полых деталей, но ее диаметр, вариация стенок и прямолинейность должны соответствовать конструкции.
Алюминий, нержавеющая сталь, легированная сталь, латунь, медь, титан и конструкционные пластмассы по-разному реагируют на силу и тепло. Укажите точную марку и состояние в предложении и запросите сертификат на материал перед покупкой товара.
3. Планирование опорных данных и базовых данных
Трехкулачковые патроны, цанги и мягкие кулачки должны передавать крутящий момент, не сдавливая и не оставляя следов на детали. Цанги подходят для повторяемой работы на стержнях; обработанные мягкие губки выдерживают обработку больших диаметров и защищают обработанные поверхности.
Для длинных и тонких деталей может потребоваться задняя бабка, приводной центр, люнет или следящий люнет. Неподдерживаемая длина увеличивает риск изгиба, конусности и вибрации. Тонкостенные кольца и трубы требуют контролируемого усилия зажима, поскольку давление челюстей может деформировать деталь еще до начала резки.
Если необходимо обработать второй конец, деталь можно перевернуть в мягкие губки или перенести на вспомогательный шпиндель. Функции с тесными взаимосвязями должны оставаться в одной настройке, когда это возможно.
4. Программирование траектории инструмента
Программное обеспечение CAM или ручное программирование определяет положение инструмента, направление шпинделя, скорость, подачу, глубину резания, положение СОЖ и безопасный подход. Типичная программа включает торцевую обработку, черновую токарную обработку, сверление или растачивание, нарезание канавок, нарезание резьбы, чистовую обработку и отрезку. Компенсация радиуса вершины инструмента учитывает радиус пластины вокруг профилей и конусов. Моделирование проверяет зазор, а первый машинный цикл подтверждает смещения и физическую настройку.
5. Настройте инструменты и установите смещения.
Каждый инструмент загружается в известную револьверную станцию. Смещения X и Z определяют кончик пластины относительно системы координат детали, а смещения износа поддерживают контролируемые поправки. Форма, сплав, стружколом и радиус вершины пластины должны соответствовать материалу и способу эксплуатации. Расточные оправки должны иметь достаточную жесткость, а резьбовые вставки должны соответствовать заданной форме и шагу.
6. Обработка и черновая обработка детали.
Облицовка создает контролируемую торцевую поверхность и устанавливает опорную точку Z. Затем при грубой токарной обработке удаляется большая часть лишнего материала с наружного диаметра. Целью является стабильное удаление материала с сохранением постоянного припуска на чистовую обработку.
Черновая обработка зависит от материала, пластины, мощности, жесткости и удаления стружки. Чрезмерное зацепление может привести к перегрузке пластины или отклонению детали; слишком легкий порез может натирать, а не резать. Стружка должна ломаться и удаляться, не наматываясь на инструмент или заготовку.
7. Сверло, отверстие, канавка и резьба
Осевые отверстия могут начинаться с центрового сверла или точечного сверла с последующим сверлением. Растачивание улучшает размер отверстия, его прямолинейность и концентричность относительно обточенного наружного диаметра. Глубокие отверстия требуют особого внимания к вылету прутка, подаче СОЖ, эвакуации стружки и доступу для измерений.
Инструменты для нарезания канавок создают рельефы, канавки для уплотнений и элементы стопорного кольца. Узкие или глубокие канавки увеличивают отклонение инструмента и затрудняют удаление стружки. Резьбу можно нарезать одноточечной пластиной, метчиком или матрицей в зависимости от расположения, размера, допуска и количества резьбы. Полная спецификация резьбы должна включать стандарт, номинальный размер, шаг резьбы на дюйм, класс или допуск, направление вращения и требуемую длину.
8. Завершите критически важные функции
Завершающие проходы доводят диаметры, уступы и профили до окончательного размера и состояния поверхности. Стабильная обработка зависит от постоянного припуска, подходящего радиуса вершины пластины, ограниченного износа инструмента и контролируемого нагрева.
Оператор может измерить пробную деталь и скорректировать компенсацию износа, прежде чем продолжить обработку партии. Размеры не следует корректировать изолированно: изменение коррекции одного инструмента может повлиять на несколько элементов, создаваемых этим инструментом. Критические взаимосвязи, такие как диаметр седла подшипника, расположение заплечика и биение, следует рассматривать вместе.
9. Отрежьте деталь и обработайте вторую сторону.
Инструмент для отделения отделяет деталь от прутка. На отрезанной поверхности может потребоваться вторая операция для достижения окончательной длины, качества поверхности или фаски. Во время реверса оператор должен защищать готовые диаметры от следов кулачков и контролировать осевую посадку на установочную поверхность.
Перенос субшпинделя может сократить объем обработки, но его доступность должна быть подтверждена для проекта.
10. Снимите заусенцы, очистите и осмотрите.
При токарной обработке могут оставаться заусенцы в поперечных отверстиях, канавках, резьбе и кромках среза. Зачистка удаляет рыхлый материал и ломает кромки согласно чертежу. Функциональные острые края следует выявлять, а не предполагать.
После очистки осмотр подтверждает рисунок. Типичные инструменты включают микрометры для измерения наружных диаметров, нутромеры для внутренних диаметров, резьбомеры, индикаторы и, при необходимости, координатно-измерительную машину.
Общие токарные операции с ЧПУ
| Операция | Цель | Главная контрольная точка |
|---|---|---|
| Облицовка | Создает плоский конец и устанавливает точку отсчета длины | Плоскостность и положение Z |
| ОД токарная обработка | Уменьшает и профилирует наружные диаметры | Диаметр, конусность и качество поверхности |
| Скучный | Увеличивает и дорабатывает внутренний диаметр. | Размер, прямолинейность и прогиб стержня |
| обработка канавок | Создает рельефные или удерживающие элементы | Ширина, глубина и форма угла |
| Резьба | Производит внутреннюю или внешнюю резьбу | Шаг, форма, класс и эффективная длина |
| Расставание | Отделяет компонент от склада | Заусенец, стабильность обрезки и окончательный припуск |
| Обработка приводным инструментом | Добавляет лыски, прорези и радиальные отверстия. | Угловое положение и отношение элемента к базе |
Рекомендации по проектированию точеных деталей #
Контролируйте длинную и тонкую геометрию
Высокое соотношение длины к диаметру снижает жесткость. Сила резания может отогнуть деталь от инструмента, что приведет к конусности, вибрации или нестабильному диаметру. Увеличьте диаметр, уменьшите длину без опоры, включите центральную опору или разделите обработку на контролируемые этапы, если это позволяет функция.
Избегайте излишне тонких стен
Тонкие трубки и кольца могут деформироваться под давлением патрона и нагрузкой на инструмент. В зажатом состоянии они могут находиться в пределах допуска, но меняют форму после отпускания. Более толстая стенка, временная опора, более низкое давление резания или специальное приспособление могут улучшить стабильность. Минимальная толщина стенки не является универсальным числом; это зависит от диаметра, материала, длины, допуска и метода крепления.
Обеспечьте инструментальный доступ к внутренним функциям
Глубокие внутренние канавки, небольшие отверстия и внутренняя резьба требуют места для державки инструмента и эвакуации стружки. Диаметр отверстия должен соответствовать достаточно жесткой расточной оправке. По возможности увеличьте диаметр доступа, уменьшите глубину или переместите элемент ближе к отверстию.
Укажите практические угловые условия
Токарные инструменты имеют радиус при вершине, поэтому при стандартном проходе профиля невозможно получить идеально острые внутренние углы. Определите приемлемый радиус, подрез или рельеф, где сопрягаемые компоненты требуют зазора. На внешних кромках должна использоваться указанная фаска или радиус вместо неопределенной «края разрыва», когда кромка влияет на сборку.
Размер из функциональных базовых данных
Разместите допуски на размер и расположение относительно поверхностей, которые контролируют сборку. Используйте биение, концентричность или положение только там, где этого требует функция, и определите базовую структуру, которая может быть воспроизведена во время производства и контроля. Чрезмерное количество десятичных знаков без функционального допуска не улучшает деталь.
Как контролируется точность поворота #
Точность зависит от повторяемости зажима, вылета инструмента, износа пластины, изменения материала, нагрева, стратегии программы и измерений, а не только от технических характеристик станка.
Полезные элементы управления включают в себя:
- изготовление соответствующих диаметров за одну установку;
- минимизация вылета инструмента и заготовки;
- использование стабильного чистового припуска;
- отделение черновой обработки от окончательного измерения;
- мониторинг износа инструмента и использование контролируемых поправок на смещения;
- определение температуры и метода контроля критических размеров;
- проверка первого товара перед выпуском партии.
Допуск всегда следует обсуждать с учетом размера элемента, материала, геометрии, качества поверхности и метода контроля. Одно требование допуска для каждого токарного элемента технически не имеет смысла.
Распространенные дефекты токарной обработки и меры по их устранению #
| Дефект | Вероятные причины | Ответ процесса |
|---|---|---|
| Следы болтовни | Низкая жесткость, чрезмерный вылет, нестабильные параметры. | Поддержите деталь, уменьшите вылет, отрегулируйте скорость/подачу, измените геометрию инструмента. |
| Конический диаметр | Отклонение детали, проблемы с центровкой, нагрев | Улучшите поддержку, уменьшите силу резания, проверьте соосность и тепловое состояние. |
| Плохое качество поверхности | Изношенная пластина, наросты на кромке, вибрация, неподходящая подача. | Замените пластину, улучшите стабильность, пересмотрите условия резания. |
| Отверстие большего или меньшего размера | Отклонение расточной оправки, износ инструмента, неправильное смещение | Используйте более жесткий стержень, контрольный припуск, правильное смещение износа. |
| Неисправность резьбового калибра | Неправильная пластина/шаг, ошибка смещения, заусенцы. | Проверьте спецификацию и инструмент, проверьте диаметр шага, удалите заусенцы с резьбы. |
| Следы челюстей или искажения | Чрезмерное усилие зажима или плохой контакт. | Используйте мягкие губки/цангу, увеличьте площадь опоры, уменьшите давление зажима. |
Что отправить для расчета токарной обработки с ЧПУ #
По возможности предоставьте как 3D-модель, так и контролируемый 2D-чертеж. Пакет запроса предложений должен включать в себя:
- сорт и состояние материала ;
- необходимое количество и ожидаемые повторные заказы;
- критические размеры и допуски;
- требования к исходным данным и геометрическому контролю;
- стандарты резьбы и требования к калибру;
- шероховатость поверхности там, где это функционально необходимо;
- требования к удалению заусенцев и кромке;
- требования к обработке поверхности и маскировке;
- требуются сертификаты на материалы или отчеты об инспекциях;
- целевая дата доставки и пункт назначения.
Четкие входные данные позволяют поставщику выбирать процесс, конфигурацию станка, оснастку, фиксацию и план проверки перед составлением предложения.
Часто задаваемые вопросы о процессе токарной обработки с ЧПУ #
В чем разница между токарной обработкой с ЧПУ и фрезерной с ЧПУ?
При токарной обработке с ЧПУ заготовка вращается, а режущий инструмент движется вдоль детали, что делает процесс эффективным для цилиндрической геометрии. При фрезеровании с ЧПУ режущий инструмент вращается и перемещается вокруг неподвижной или индексированной заготовки, что делает его более подходящим для обработки призматических деталей, карманов и многогранных деталей.
Может ли токарный станок с ЧПУ производить лыски и поперечные отверстия?
Да, если токарный центр оснащен подходящим приводным инструментом и контролируемым позиционированием шпинделя. В противном случае лыски, пазы и поперечные отверстия требуют отдельной установки для фрезерования или сверления. Включите эти функции в 3D-модель и чертеж, чтобы поставщик мог выбрать правильный маршрут.
Как соблюдаются жесткие допуски по диаметру?
Производители контролируют фиксацию заготовки, вылет инструмента, припуск на чистовую обработку, износ пластин, нагрев и измерения. Пробные детали измеряются, и могут быть внесены контролируемые поправки на смещение износа. Достижимый допуск зависит от диаметра, материала, геометрии, состояния партии и метода контроля.
Почему длинные валы сужаются или дребезжат?
Длинные валы имеют меньшую жесткость на изгиб. Сила резания может оттолкнуть материал от инструмента, а вибрация может привести к появлению повторяющихся следов на поверхности. Задняя бабка, люнет, уменьшенный вылет, подходящая геометрия инструмента и измененные параметры резания могут улучшить стабильность.
Следует ли моделировать резьбы в 3D-файле?
На модели может быть указана оболочка резьбы, но на чертеже должны быть указаны стандарт, размер, шаг, класс, рукоятка, эффективная длина и требования к калибру.
Какие документы проверки можно запросить?
Покупатели могут запросить отчет о размерах, отчет о первом изделии, сертификат материала или сертификат соответствия. Укажите документ и требования к выборке в запросе предложений.
Какие файлы полезны для цитаты?
Отправьте нейтральную 3D-модель и контролируемый чертеж с указанием изменений, материала, допусков, резьбы, требований к отделке и проверке. Сначала подтвердите принятые поставщиком форматы.
Запросить обзор производства #
Отправьте свой чертеж, материал, количество и важные требования, чтобы запросить обзор производства и ценовое предложение . OPICREATE может проверить, подходит ли деталь для токарной обработки с ЧПУ , фрезерования с ЧПУ или комбинированного процесса перед планированием производства.
Черновая и чистовая обработка при обработке с ЧПУ
Объяснение фрезерования с ЧПУ: руководство по 3-, 4- и 5-осевой обработке
Связанная статья